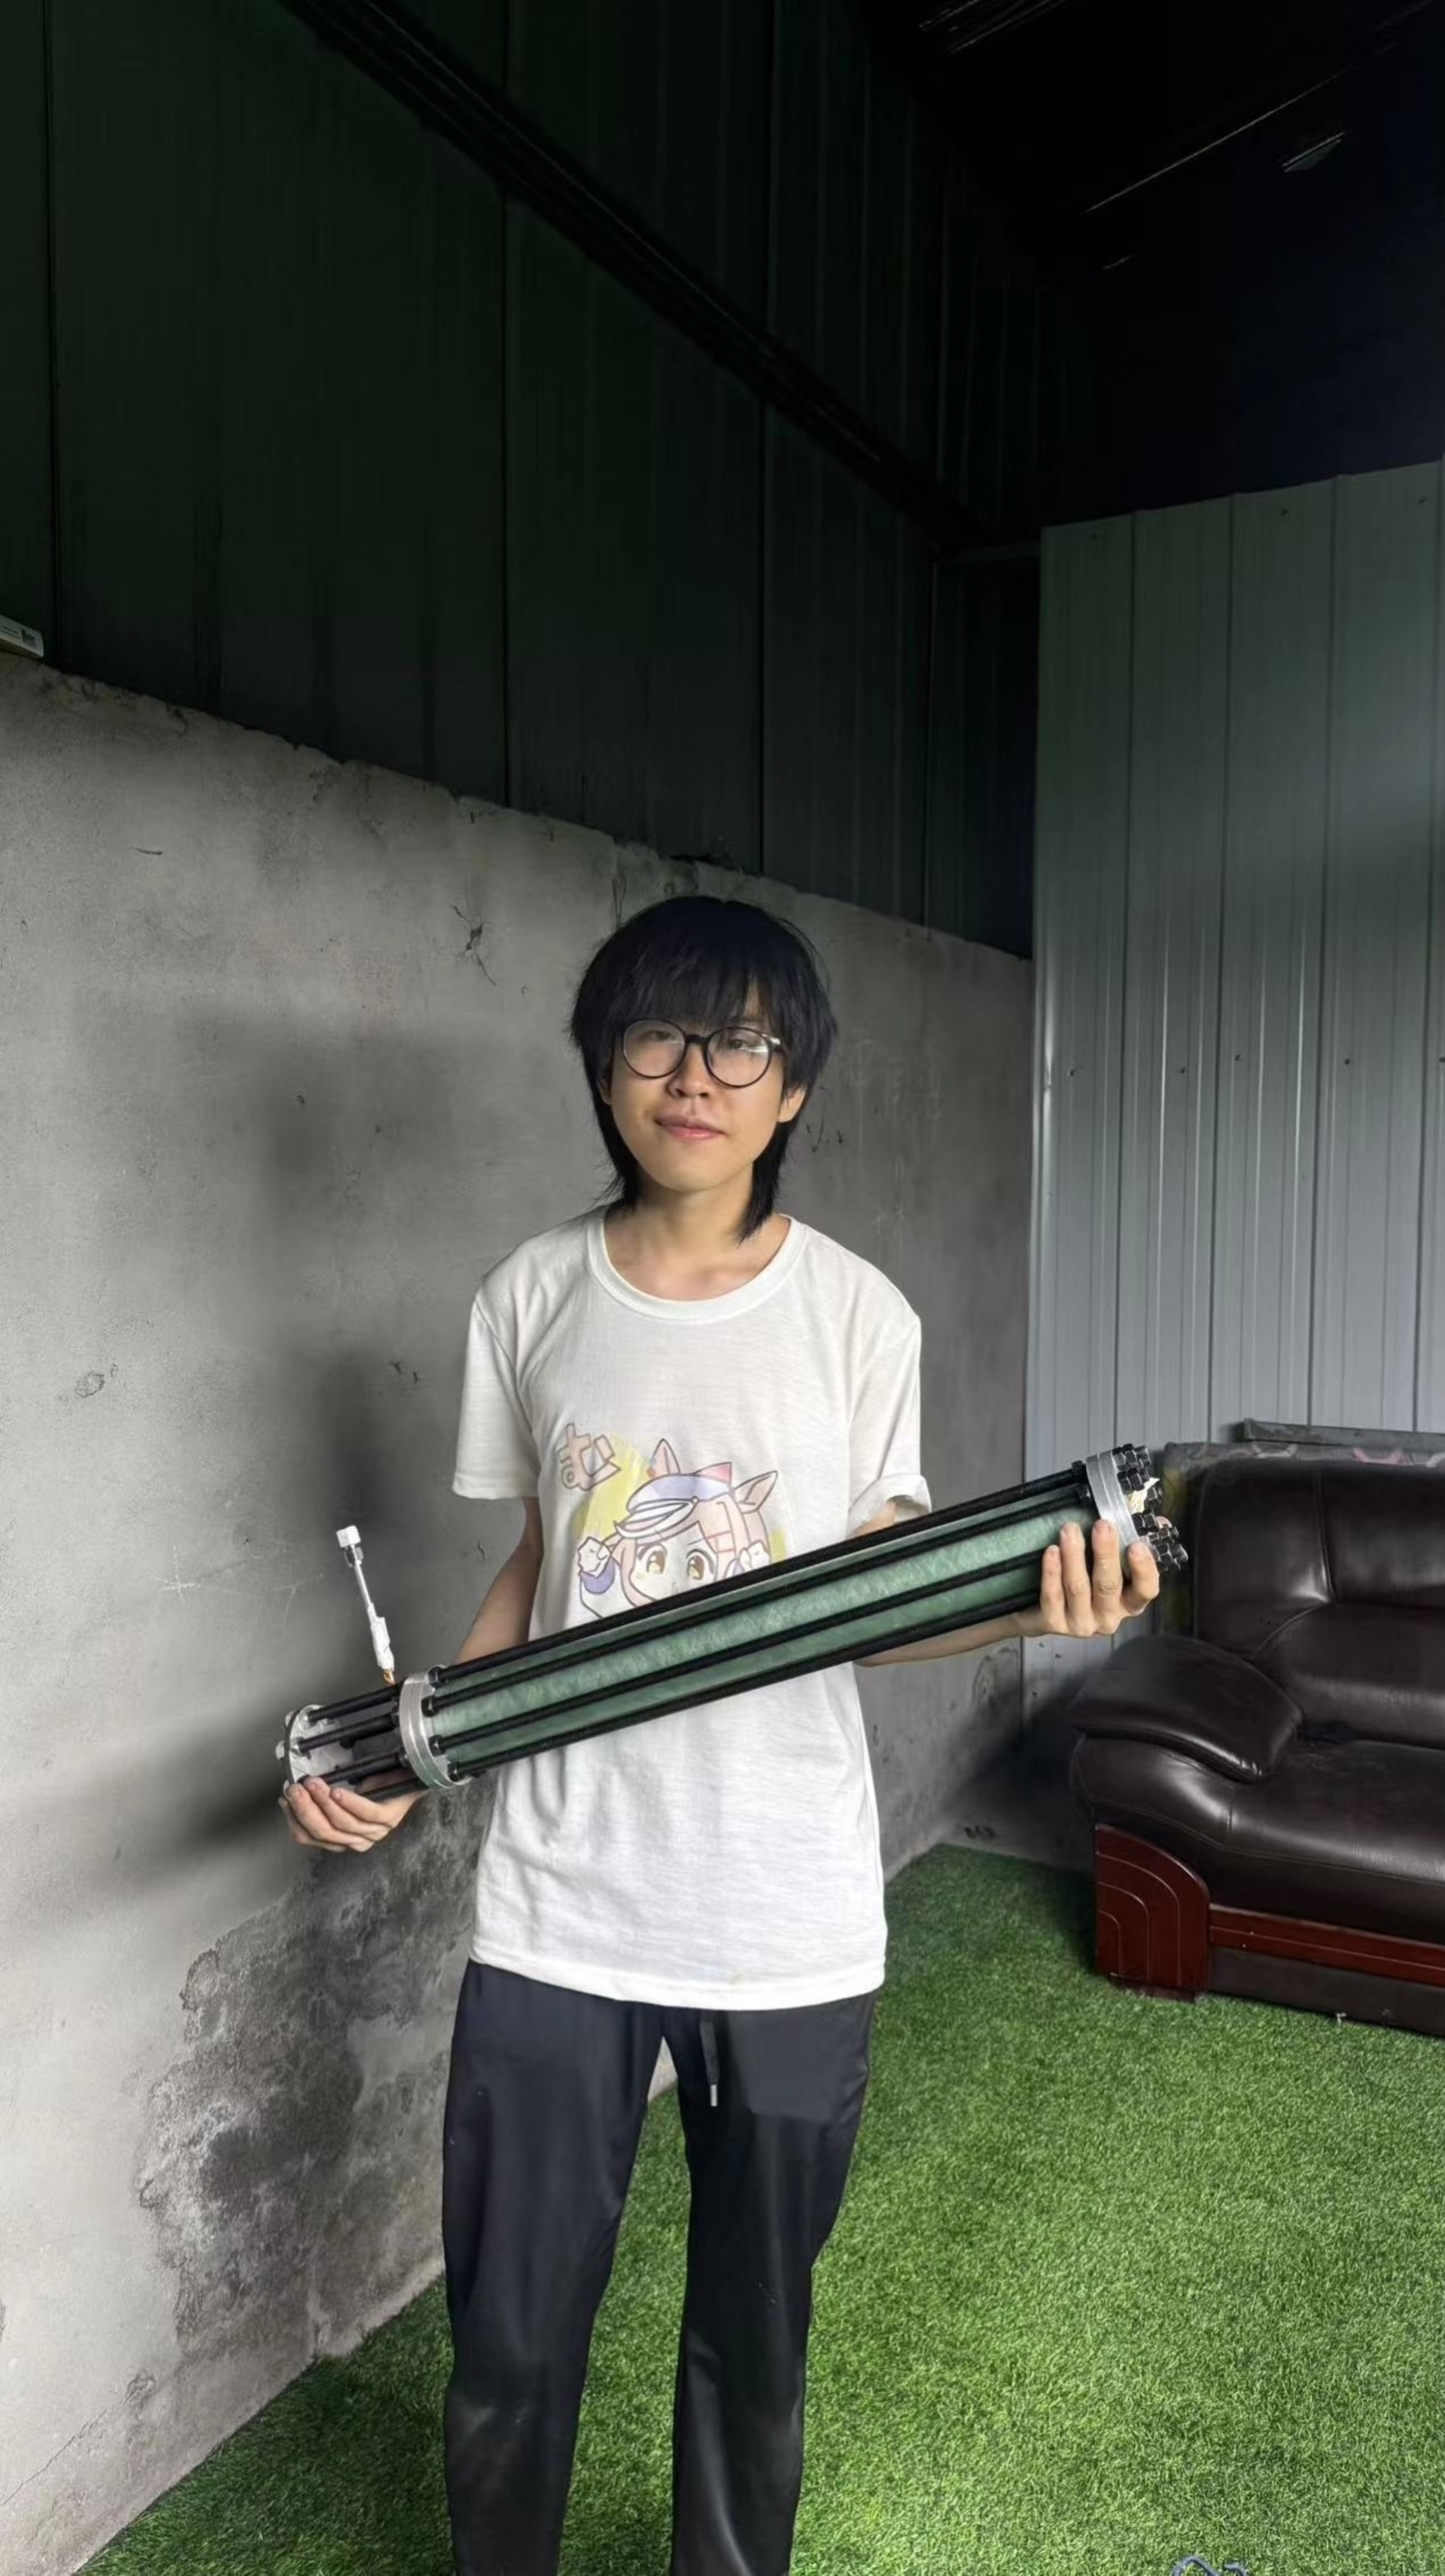

怎么做到这么丝滑的浇筑的,虽然固含量不高。是用了球ap吗
一、研究背景
固体火箭发动机是探空火箭、模型运载飞行器的核心动力单元,其核心性能如总冲决定火箭极限射高,装药比直接影响火箭整体质量利用效率,推力决定火箭加速度特性,继墨羽工业所公开的MY-82后本论坛不再有大型高性能固体火箭发动机的设计或测试报告,而爱好者有迫切需要优秀设计方案,所以项目者考虑这一点决定以当下的学术水平自主研发一款具备高总冲、高比冲、高装药比的固体火箭发动机,形成一套可复现的整机设计与测试的方案流程,为广大爱好者提供优秀的固体火箭发动机设计方案。
二、确定任务指标
综合市场零件采购难度以及加工工艺可行性以及预设动力性能需求,本项目确定研制外径64mm的固体火箭发动机,硬性技术指标如下,
1.发动机总冲不低于3500N·s。
2.质量装药比达到0.7。
3.完成整机装配后顺利通过试车考核。
4.采集完整推力-压强-温度-时间试验数据。
三、设计试验流程
3.1现有两类研发方案的固有短板
3.1.1等比例缩放小内弹道样机路线
通过调查发现大多数业余爱好者采用先做很小尺寸试验机直接等比例放大至成品的单向开发思路,未建立尺寸效应校正,主要存在以下系统性缺陷。
若不对尺寸效应做量化燃速修正等放大后的发动机内弹道性能会出现偏差。小尺寸药柱比表面积大,单位体积燃烧产热对应的壳体、端面散热边界面积极高,燃烧过程热量大量流失,燃烧室平衡温度和工作压强以及实测稳态燃速明显偏低于全尺寸,爱好者仅依靠比例缩放推导大尺寸成品性能,等比例放大后试车P-T曲线和总冲与理论预估会存有偏差,可能数次迭代试车后仍难以收敛指标。
将多变量耦合试验数据价值低。小尺寸样机与放大薄壁机壁厚和自由容积等同步变化,存在散热边界以及结构约束多变量共干扰,无法单独分离燃速和结构等对性能的影响,这样测试缺少单一变量体系,试车数据零散。
3.1.2理论数据直接全尺寸薄壁
这样流程是理论装药设计计算P-T特征后直接加工薄壁成品机再试车分析,虽硬件条件工艺条件完备,但存在结构试错成本高报废损耗大以及燃速上的差异。
部分爱好者直接以最终轻量化薄壁筒体试车,薄壁件结构冗余极低。装药设计结构设计等任何一处设计缺陷,都会直接造成误差或者风险甚至整机损毁。 每一迭代都要重新设计加工全新薄壁成品,这样反复试验下加工周期材料机加工成本过高,笔者方案先高冗余厚壁机完成全部试错迭代,薄壁成品仅用于最终定型验证,这样降低了薄壁试制损耗。
直接全尺寸可能遇到尺寸效应,仅依靠文献经验公式修正小样机与整机的燃速尺寸效应,没有控制单一变量对照试验分析散热和压强带来的偏差,一般使得仿真燃面理想P-T曲线与薄壁机实测数据存在偏差,一旦试车性能不达标,无法区分误差来自药型设计还是散热尺寸效应还是结构约束,排查周期长 。
综上情况笔者决定发动机在设计初期就从燃速特性,尺寸效应等问题考虑决定先做全尺寸厚壁测试机控制内部结构确定自由容积装药设计的方法进行热试车,控制住变量测试发动机P-T曲线,后再着手设计薄壁成品发动机。
3.2装药结构设计
为兼顾成品发动机高体积装填比与整机内弹道效率,本项目选用圆孔-锥孔-翼柱药型结构,优势如下,
1. 可实现高体积装填比,同时维持接近恒面燃烧的燃面变化规律。
2. 方便调控燃气通流比,从机理层面抑制侵蚀燃烧。
这里装药结构设计方法采用笔者发布的一种固体火箭发动机复杂燃面设计方法 ,侵蚀燃烧的直接原因是燃气通道截面积过小、燃气流速过高,高速燃气冲刷药柱表面提升局部燃速,使得燃面推移偏离设计平行燃面推移规则,最终使燃烧室压强偏离设计。本项目采用上述的药型设计,因笔者个人时间,条件等受限无法开展系统性的有关侵蚀燃烧测试,故此次孔型设计根据笔者经验以及部分爱好者成功案例将装药结构燃气流道的最大燃通比控制在60以内,这样任何流道截面处燃通比都小于此数值,以此尽量避免侵蚀燃烧的发生对内弹道特征造成不良影响。
结合数次迭代设计以及前期工程测试,最终确定装药孔型关键尺寸57-460 mm、最大燃通比58、体积装填比0.9。
经检查此孔以满足前期所有任务指标要求,计算结果经核对无误,故决定使用此孔进行测试推进。
3.3厚壁测试机设计
这里根据燃面数据以及推进剂性能数据进行内弹道计算,笔者测定推进剂性能数据时未进行专业性测试,无法保证因温度敏感系数、尺寸效应、局部侵蚀燃烧、不良点火等对内弹道计算所带来的误差是否在许用范围内,故决定控制所有变量进行厚壁发动机测试。
厚壁试验机核心优势,加工成本低、迭代周期短、结构安全冗余高、内弹道特征与薄壁成品完全一致,仅筒体壁厚、连接结构存在差异。
根据粗算内弹道最终选用的第三代厚壁机如图
根据基础内弹道计算结果,确定第三代厚壁试验机总体结构,对法兰连接、壳体结构等进行力学公式校核,按仿真最大工作压强1.5倍安全系数完成强度验算,全部连接结构强度满足安全要求,可进入实物加工阶段。
四、有关本项目基金申请前进度主要汇报
第一代厚壁试验机点火响应平稳、整机工作稳定;但压强传感器原始电压换算压强曲线出现明显拖尾现象,经故障定位判定为局部侵蚀燃烧导致,因此重新迭代装药结构,启动第二代厚壁试验机测试严重。
第二代厚壁试验机试车前复材壳体存在未知微损伤,点火后20ms内发生爆炸,本次试车试验失败,测控硬件受损,压强推力温度传感器均损毁,DAQ122数据采集卡、毫伏信号转换模块不明原因受损。
故障分析爆炸瞬间产生强冲击载荷,拉扯传感器信号线,冲击测控盒内部电路,造成采集硬件不可逆的损坏,硬件无修复价值,为不延误测试,选择直接更换全套测控设备。
五、测试采用的工艺与检验方案
5.1,测试发动机强度校验
发动机整机加工完成装配后,进行水压测试,水压至额定工作压强1.5倍,稳压10 min,整个过程用拍摄设备记录后期观测壳体、法兰、密封结构,有无存在变形、渗漏、开裂等异常后方可判定强度合格。
5.2,本项目选定的推进剂制作工艺
选择使用工业常用的真空混料技术并配合常压浇筑法制作。
5.3,装药结构脱模工艺
药柱模具采用硅胶复模技术,首先加工芯棒母模,向母模内部灌注液体硅胶,固化后拆分母模得到硅胶内模,用于浇注推进剂成型药柱。笔者以及身边爱好者使用该方法极其便捷,翻模精度高,且从未失败过,故本项目继续使用该技术。
六、有关本次基金项目所用测控系统
6.1,系统整体架构概述
本测控电路专为完整实现推力和燃烧室压强和温升两路4-20mA电流信号和毫伏推力传感器信号同步采集,整套系统分为四部分,发动机传感器信号输出、信号转换、数据采集、数据记录,24V电压统一供电,数字信号同步采集后通过USB2.0总线实时传输电脑本地存储。
6.2,测控各模块用途
1. 前,发动机三路原始传感信号。
试车时发动机搭载三类传感器,输出不同制式原始测量信号。
温度传感器:4-20mA标准电流信号。采集壳体工作温度变化,标准4-20mA电流输出。
压强传感器:4-20mA标准电流信号。实时采集燃烧室稳态燃烧工作压强,同样采用4-20mA电流输出。
推力传感器:毫伏电压信号。测力传感器输出mv级差分电压,信号幅值低,极易受环境噪声干扰,必须经过放大处理。
2. 中,信号转换。
三路信号分别接入对应转换模块,统一转换成 DAQ122 采集卡兼容的0-10V标准电压信号。
4-20mA转0-10V转换模块
两路,温度、压强用,针对温度、压强两路电流信号,将 4-20mA线性换算为0-10V标准电压,匹配采集卡电压输入量程。
应变放大变送模块
推力桥式传感器用,对差分毫伏信号进行仪表放大、硬件调零,输出稳定0-10V标准电压,支持试车前调零,避免初始偏移误差。
3. 采集,DAQ122多路采集卡。
输入,同时接入三路转换完成后的0-10V电压信号,实现温度压强推力三通道同步采集。
供电,采集卡与前端所有信号转换模块统一由24V直流集中供电。
输出,DAQ122通过USB数据总线与电脑实行通讯,将同步采集的电压数字数据实时上传给电脑采集软件。
4. 后端,电脑数据接收存储。
用配套采集软件接收DAQ122上传的数字信号,再完成信号还原换算,将0-10V电压反向解算回原始物理量,温度℃、压强MPa、推力N,实时绘制F-P-T曲线,保存完整试车原始数据文件,用于后续试车结果分析。
6.3,工作完整流程
试车前24v电源上电→传感器、信号转换模块、DAQ122通电连接电脑测试有无信号输出,数据保存是否正常。
试车过程,发动机点火燃烧→三传感器同步输出原始信号→转换模块统一转为0-10V标准电压→DAQ采集三路→电脑采集再绘图并存储。
试车结束,断电导出完整温度压强推力数据,用于发动机内弹道特性等参数分析。
七、本基金项目先进处
7.1高装药比高响应速度高总冲高比冲的火箭发动机。
7.2运用CAD软件展开复杂装药燃面的设计,根据平行层推移特性设计装药结构。
7.3设计装药具备恒面性,高体积装药比,且燃通控制优良。
7.4运用硅胶模具进行推进剂芯棒。
7.5先厚壁精确测定内弹道性能和壳体温升进而设计优秀性能薄壁发动机产品,规避拍脑袋设计薄壁带来的风险。
八、对于项目开展
本项目研发周期总计90天,核心工作安排如下
1. 现阶段完成第二代厚壁试验机故障分析,完成第三代厚壁试验机迭代加工。
2. 开展试车,采集完整内弹道数据,验证装药药型是否满足全部任务指标。
3. 药型设计、内弹道特征验证达标后,开展薄壁成品发动机结构优化设计。
5. 整理最终设计图纸、试验结果并上传论坛结题
九、项目产品公开内容
9.1将本项目所测定的装药孔型结构,薄壁发动机设计图纸整理于结题新帖公开于本论坛,但仅限于爱好者们学习使用,禁止在笔者不同意未知情的情况下商用甚至非法商用等。
9.2公开选用推进剂配方,以及热力学数据等,禁用部分同9.1。
十、安全措施
10.1试车前的检查
10.1.1结构检查:复查壳体结构是否存在变形、法兰连接状态等。
10.1.2线路检查:逐路排查传感器接线、点火线路有无绝缘,避免线路漏电、静电打火风险。
10.1.3程序检查:提前空载试运行整套测控软件,确认信号采集、量程选定、文件保存路径功能是否正常。
10.2试车执行过程规范
点火采用远程起爆器有线点火方式,下达点火指令后人员全部留在预定安全位置处,若点火失效,必须先将发爆器上接线扯下并短接,再逐路排查问题。
10.3试车后的规范
发动机工作结束后,人员原地等待1min后再过去查看情况、同时保存采集文件。若测试失败,人员需尽数找回发动机残骸带回归零处理、检查测试地点有无火灾隐患,若有需立即处理。
个人安全责任层面的声明
笔者在申请时已充分认识到本项目的安全风险,若出现事故全由笔者自己负责,并承诺将严格遵守上述安全措施,以最大程度避免意外出现造成对人员安全的损失。
基金申请方面的声明
项目结束后若有剩余项目钱财将通过基金捐赠方式返回给科创论坛,若有基金不足将由笔者独自补足。
| 用途 | 规格型号 | 单价(元) | 数量 | 单位 | 合计(元) | 专家建议(元) | 实际批准(元) |
|---|---|---|---|---|---|---|---|
| 采集推力 | 500kg测力传感器 | 198 | 1 | 个 | 198 | 178 | 178 |
| 采集压强 | 1khz0-16mpa压力传感器 | 299 | 1 | 个 | 299 | 299 | 299 |
| 采集温升 | 温度变送器热电偶 | 59 | 1 | 个 | 59 | 59 | 59 |
| 采集信号1 | DAQ122 | 301 | 1 | 个 | 301 | 301 | 301 |
| 采集信号2 | 大洋传感器变送器 | 234 | 1 | 个 | 234 | 234 | 234 |
| 水压测试 | 0-16mpa水压机 | 289 | 1 | 个 | 289 | 289 | 289 |
| 精密压力表 | 0-16mpa,YB-150B | 186 | 1 | 个 | 186 | 186 | 186 |
| 第三代厚壁壳体 | 45#钢管 | 100 | 1 | 根 | 100 | 100 | 100 |
| 隔热层 | 60-57mm | 45 | 2 | 根 | 90 | 90 | 90 |
| 石墨 | 1.85密度43-70mm | 30 | 1 | 根 | 30 | 30 | 30 |
| 第三代厚壁加工 | 喷管堵头隔热 | 300 | 1 | 套 | 300 | 300 | 300 |
| HTPB | 0.75羟值 | 180 | 1 | 千克 | 180 | 180 | 180 |
| 铝粉 | 25um | 170 | 2 | 千克 | 340 | 170 | 170 |
| 键合剂 | 10g罗恩hx752 | 191 | 1 | 瓶 | 191 | 191 | 191 |
| 法兰盘 | 法兰盘 | 43.6 | 2 | 个 | 87.2 | 87.2 | 87.2 |
| 镁粉 | 100g100目 | 11 | 1 | 瓶 | 11 | 11 | 11 |
| 硅胶母模 | 光固化树脂打印 | 78 | 1 | 套 | 78 | 78 | 78 |
| AB型硅胶 | 500g35度 | 20 | 1 | 瓶 | 20 | 20 | 20 |
| 用途 | 规格型号 | 单价(元) | 数量 | 单位 | 合计(元) |
|---|---|---|---|---|---|
| 采集推力 | 500kg测力传感器 | 198 | 1 | 个 | 198 |
| 采集压强 | 1khz0-16mpa压力传感器 | 299 | 1 | 个 | 299 |
| 采集温升 | 温度变送器热电偶 | 59 | 1 | 个 | 59 |
| 采集信号1 | DAQ122 | 301 | 1 | 个 | 301 |
| 采集信号2 | 大洋传感器变送器 | 234 | 1 | 个 | 234 |
| 水压测试 | 0-16mpa水压机 | 289 | 1 | 个 | 289 |
| 精密压力表 | 0-16mpa,YB-150B | 186 | 1 | 个 | 186 |
| 第三代厚壁壳体 | 45#钢管 | 100 | 1 | 根 | 100 |
| 隔热层 | 60-57mm | 45 | 2 | 根 | 90 |
| 石墨 | 1.85密度43-70mm | 30 | 1 | 根 | 30 |
| 第三代厚壁加工 | 喷管堵头隔热 | 300 | 1 | 套 | 300 |
| HTPB | 0.75羟值 | 180 | 1 | 千克 | 180 |
| 铝粉 | 25um | 170 | 2 | 千克 | 340 |
| 键合剂 | 10g罗恩hx752 | 191 | 1 | 瓶 | 191 |
| 法兰盘 | 法兰盘 | 43.6 | 2 | 个 | 87.2 |
| 镁粉 | 100g100目 | 11 | 1 | 瓶 | 11 |
| 硅胶母模 | 光固化树脂打印 | 78 | 1 | 套 | 78 |
| AB型硅胶 | 500g35度 | 20 | 1 | 瓶 | 20 |
| 序号 | 金额 | 状态 |
|---|---|---|
| 第 1 期 | 1401.6 元 | 已拨款 |
| 第 2 期 | 1401.6 元 | 已拨款 |
| 时段 | 个数 |
|---|---|
| {{f.startingTime}}点 - {{f.endTime}}点 | {{f.fileCount}} |